ساینده آلومینای سفید ذوب شده #24mesh برای سندبلاست آهنرباهای TF
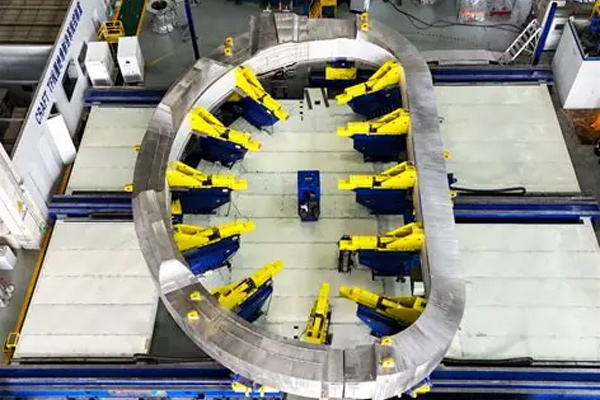
زیرلایههای اصلی آهنرباهای ابررسانای TF شامل فولاد ضد زنگ آستنیتی 316LN/304L، هادیهای آلیاژ مس و ماتریسهای عایق هستند. اهداف سندبلاست حذف پوسته سطحی و روغن/گریس، دستیابی به زبری سطح کنترلشده و افزایش استحکام اتصال لایههای عایق اپوکسی یا پلیآمید است. محدودیتهای بحرانی شامل ممنوعیت شدید ناخالصیهای فرومغناطیسی، الزامات حداقل آلودگی باقیمانده، پروفیلهای سطحی کنترلشده و اجتناب از ورود یونهای فلزی قابل مهاجرت است. آلومینای ذوبشده سفید حاوی ≥99.2٪ Al₂O₃ است و عملاً عاری از آهن آزاد و مغناطیس است. در مقابل، آلومینای ذوبشده قهوهای حاوی ناخالصیهای آهن (Fe) و تیتانیوم (Ti) است. در دماهای برودتی و میدانهای مغناطیسی قوی که مشخصه سیمپیچهای ابررسانا هستند، این ناخالصیها میتوانند جریانهای گردابی، نویز مغناطیسی و گرمایش موضعی را القا کنند و در نتیجه جریان بحرانی را کاهش دهند. در نتیجه، مش آلومینای فیوزد سفید با خلوص بالا شماره ۲۴ انتخاب اجباری برای سندبلاست مگنت TF است، در حالی که آلومینای فیوزد قهوهای، گریت فولادی و گریت آهن نامناسب هستند. دلایل خاص در زیر ذکر شده است:
-
مکانیسم مواد: آلومینای ذوبشده سفید عاری از ناخالصیهای فرومغناطیسی است و الزامات سختگیرانه تمیزی را برای آهنرباهای ابررسانا که در محیطهای برودتی و میدان مغناطیسی بالا با نیاز به اتصال عایق کار میکنند، برآورده میکند. آلومینای ذوبشده قهوهای و گریت فولادی حاوی ناخالصیهای آهن هستند که خطر خاموش شدن آهنربا را به همراه دارند.
-
مکانیزم اندازه ذرات: دانههای F24 تعادل بهینه بین عمق الگوی لنگر، راندمان حذف رسوب و آسیب به زیرلایه را برقرار میکنند؛ دانههای ریزتر (F46/F60) فقط برای زبر کردن سبک پس از ماشینکاری دقیق مناسب هستند و نمیتوانند به طور موثر پوستههای نورد شده ضخیم را حذف کنند.
-
مطالعات موردی مهندسی: برای کویلهای TF نمونه اولیه در پروژههایی مانند ITER، JT-60SA و CFETR، آلومینای ذوبشده سفید مش F24 به طور مداوم برای پیشعملیات هادیهای نورد گرم مناسب است. در حالی که WFA 46mesh برای هادیهای ماشینکاریشده دقیق استفاده میشود. هر دو فرآیند به طور موازی در پروژههای مهندسی فیوژن داخلی و بینالمللی به کار گرفته میشوند.
-
پارامترهای خطر: با توجه به اندازه بزرگ ذرات F24، فشار سندبلاست و تمیزکاری پس از سندبلاست باید به شدت کنترل شود تا از فرو رفتن ذرات و آسیبهای ریز به سطح زیرین جلوگیری شود.
با توجه به جنبههای عمیقتر اندازه دانه و انتخاب ساینده:
اول، چرا آلومینای ذوب شده سفید با مش ۲۴ انتخاب میشود؟
آلومینای سفید ذوبشده 24 مش دارای اندازه ذرات اسمی تقریباً 600 تا 850 میکرومتر است. ذرات بزرگ و لبه تیز آن انرژی ضربه بالایی در هر ضربه ایجاد میکنند و آن را برای زبر کردن لایههای اکسید ضخیم، پوسته آسیاب سنگین و مواد پایه هادی با مساحت بزرگ مناسب میکنند. این ماده میتواند در یک پاس به یک پروفیل لنگر عمیق (Rz 60 تا 100 میکرومتر) دست یابد. سیستمهای اتصال عایق به عمق پروفیل لنگر قابل توجهی نیاز دارند و پروفیلهای عمیق به طور قابل توجهی استحکام اتصال مکانیکی در سطح مشترک رزین اپوکسی را افزایش میدهند.
-
دانههای ریزتر (F46/F60) تنها پروفیلهای کمعمق (Rz 20-45 μm) ایجاد میکنند که منجر به استحکام اتصال ناکافی میشود؛ در شرایط جریان بالا و چرخه حرارتی در دمای پایین، لایه عایق مستعد لایهلایه شدن یا جدا شدن از اتصال است. فرآیند پایه برای هادیهای TF در موسسه داخلی فیزیک پلاسما از F46 – یک گزینه با زبری متوسط که برای هادیهایی با لایههای اکسید سبکتر در نظر گرفته شده است – استفاده میکند که مسیر فرآیندی متمایزی از روش F24 را نشان میدهد.
-
اندازه دانههای درشتتر از F24 (مثلاً F12/F16) انرژی ضربهای بیش از حدی ایجاد میکنند که باعث تغییر شکل پلاستیک، ترکهای ریز سطحی و تمرکز تنش در ماده پایه میشود. در طول چرخههای دمای پایین در دمای 4.2 کلوین، انتشار ترکهای ریز میتواند منجر به شکست خستگی رسانا شود. علاوه بر این، دانههای درشت به شدت مستعد فرورفتگی ذرات هستند که تمیز کردن آنها دشوار است. ذرات فرورفته میتوانند در معرض میدانهای مغناطیسی به عنوان منبع نقص عمل کنند.
-
WFA F24 نقطه تعادل بهینه برای زبرسازی را نشان میدهد: عمق پروفیل لنگر کافی، تغییر شکل پلاستیکی قابل کنترل و قابلیت تمیزکاری را فراهم میکند. در نتیجه، آلومینای ذوب شده سفید F24 برای پیش تصفیه هادیها با لایههای اکسید ضخیم در مشخصات تولید کویلهای TF در دستگاههای فیوژن بینالمللی مناسب است.
دوم، چرا سایر مواد سایندهی بلاستینگ انتخاب نشدهاند؟
-
آلومینای قهوهای ذوبشده (BFA): کمهزینه اما حاوی آهن و تیتانیوم است؛ ناخالصیهای فرومغناطیسی باقیمانده باعث گرمایش موضعی در میدانهای مغناطیسی قوی میشوند و به طور بالقوه باعث خاموشی میشوند و آن را برای آهنرباهای ابررسانای TF نامناسب میکنند.
-
کاربید سیلیکون (SiC): سختی بالاتر و قابلیت برش قوی، اما ذرات آن بسیار شکننده هستند؛ پس از شکستن، پودر بسیار ریز به راحتی در زیرلایه فرو میرود و تمیز کردن آن بسیار دشوار است؛ خطر رسانایی الکتریکی را ایجاد میکند، بنابراین نمیتوان از آن در سیستمهای عایق استفاده کرد.
-
گریت فولادی / ساچمه آهنی: فرومغناطیس؛ فوراً رد میشود.
-
مهرههای شیشهای: شکل کروی؛ فقط برای پرداخت سطح مناسب است اما نمیتواند پروفیل لنگر کافی ایجاد کند؛ منجر به استحکام اتصال ضعیف عایق میشود؛ فقط برای صیقل دادن استفاده میشود، نه برای زبر کردن سطح قبل از اتصال.